Lascavet abrió las puertas de su planta a Poder Agropecuario para mostrar, desde adentro, cómo se desarrolla el proceso de elaboración de productos veterinarios en una industria paraguaya que combina tecnología, controles rigurosos y capital humano especializado. Durante el recorrido, Pablo Ojeda, jefe de Producción de la empresa, explicó las distintas etapas que atraviesa un producto antes de llegar al campo o al hogar.
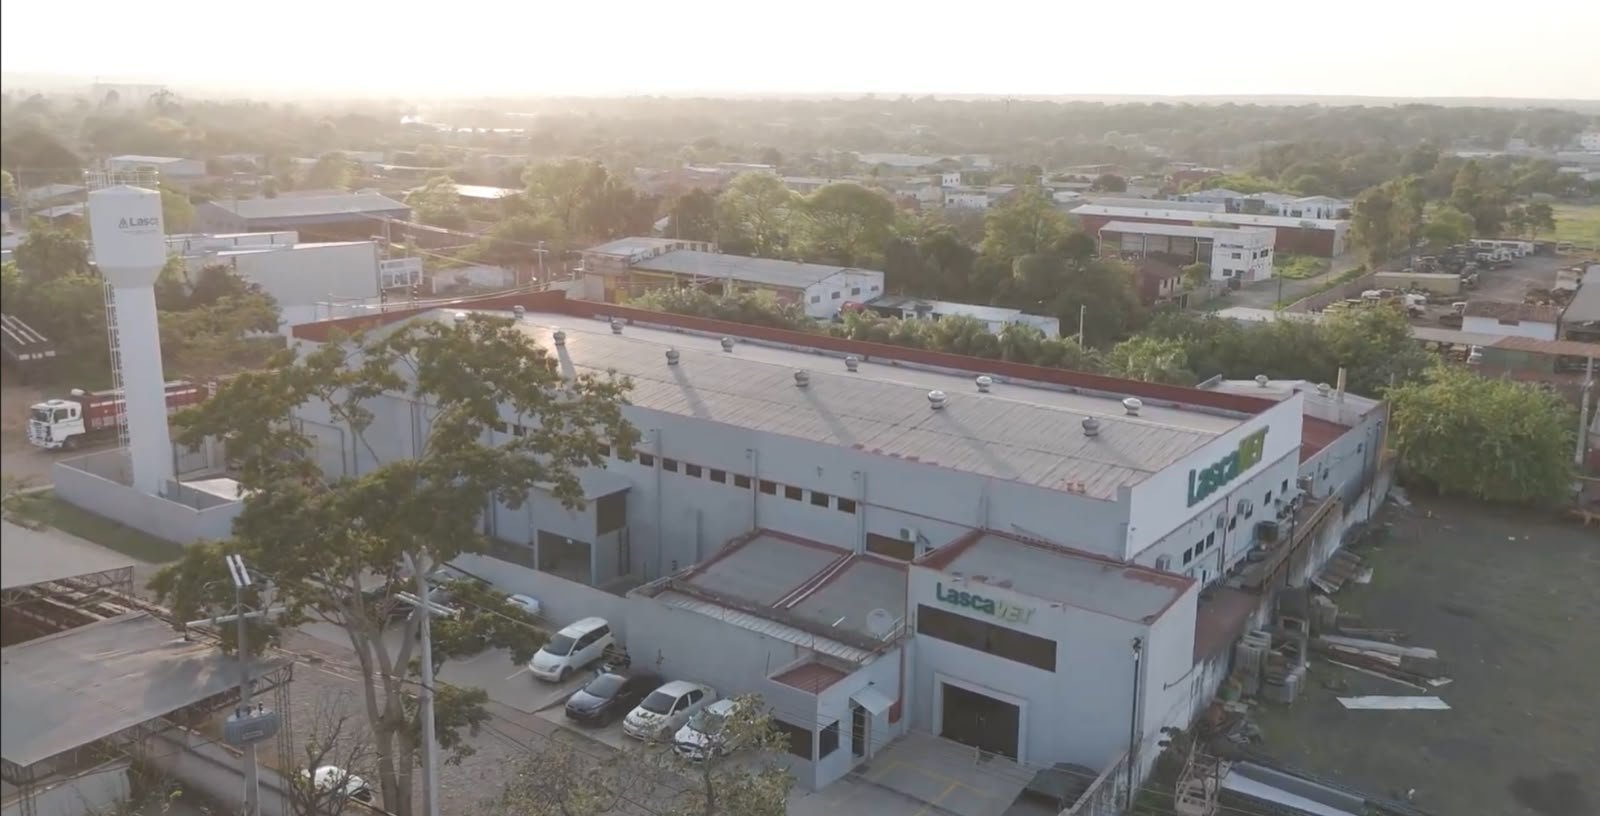
La visita permitió conocer una planta que lleva aproximadamente cuatro años operando en su actual ubicación de Mariano Roque Alonso, luego de que la producción veterinaria funcionara anteriormente en la planta de San Lorenzo. Según explicó Ojeda, la nueva infraestructura fue construida prácticamente desde cero y hoy constituye una referencia dentro de su rubro. La ubicación de la planta de LascaVET en Mariano Roque Alonso también figura en la información corporativa de Laboratorios Lasca. “Se construyó esto y se empezó un proceso de cero para que sea lo que es ahora, prácticamente una planta referente en el rubro”, explicó el jefe de Producción.
Calidad que comienza antes de fabricar
El recorrido comienza mucho antes de que el producto ingrese a las líneas de producción. La materia prima es previamente fraccionada y luego pasa a los sectores correspondientes para iniciar la elaboración. Lascavet cuenta con dos líneas independientes: una para líquidos orales y otra para inyectables líquidos. En ambas, cada producto sigue un protocolo específico que determina las condiciones en las que debe desarrollarse el proceso.
Temperatura, presión, tiempo de agitación, orden de incorporación de las materias primas y condiciones ambientales forman parte de los parámetros establecidos para cada elaboración. “Cada producto es diferente y cada uno tiene su proceso de elaboración”, sostuvo Ojeda.
Los equipos también están sometidos a controles y mediciones. El departamento de Metrología verifica que respondan a las características requeridas, incluyendo parámetros como presión y temperatura, además de las condiciones de los materiales utilizados en el proceso. La tecnología empleada tiene distintos orígenes. Durante el recorrido se identificaron equipos de procedencia argentina, alemana y china, entre ellos sistemas automáticos destinados al fraccionamiento de los productos.
Una vez terminada la elaboración, el producto pasa al Departamento de Control de Calidad, donde se realizan análisis microbiológicos, físicos y químicos. Solo después de obtener la aprobación correspondiente puede continuar hacia el fraccionamiento y acondicionamiento. El circuito está diseñado para que el producto avance en una sola dirección y evitar el denominado “contraflujo” dentro de la planta.
En los inyectables, el nivel de exigencia es aún mayor. Se trabaja en áreas clasificadas que requieren condiciones especiales de pureza y esterilidad. Los frascos son previamente lavados y esterilizados en autoclave antes de ingresar al área de fraccionamiento. Luego, cada frasco pasa por un control visual minucioso para verificar que no contenga partículas u otros elementos que puedan comprometer el producto. “El producto que se va a utilizar en los animales y en las mascotas debe cumplir con todas las características físico-químicas y, sobre todo, microbiológicas, para que cumpla con su acción terapéutica y no produzca ningún daño al animal”, explicó Ojeda.
La producción responde a la demanda
La cantidad elaborada no es uniforme para todos los productos. Según explicó el jefe de Producción, las órdenes se generan de acuerdo con las necesidades del mercado. Hay productos que se elaboran en lotes de 200 o 600 litros, mientras que aquellos de mayor demanda pueden alcanzar los 3.000 litros.
La planificación surge de las necesidades comunicadas por el área comercial, que establece las cantidades requeridas en función de la demanda y de la rotación de los productos. Una vez fraccionado, el producto pasa a un depósito intermedio hasta recibir la orden para su acondicionamiento final. Allí se colocan las etiquetas y los envases secundarios antes de ingresar al depósito de productos terminados. Pero tampoco en ese punto queda habilitado automáticamente para la venta.
Uno de los aspectos que pudo observar Poder Agropecuario durante el recorrido es que el producto terminado permanece en cuarentena hasta que el Departamento de Calidad autoriza su liberación. Los líquidos orales atraviesan controles higiénicos que pueden extenderse entre cinco y siete días, mientras que los productos estériles requieren alrededor de 13 días para completar los exámenes de esterilidad. “Recién cuando el producto cumple con todas las características físico-químicas y, sobre todo, microbiológicas, es aprobado a nivel de sistema y queda listo para la venta”, explicó Ojeda.
El sistema también se aplica al almacenamiento. Una vez que los productos ingresan al depósito, permanecen separados en condición de cuarentena hasta obtener la aprobación correspondiente. Solo entonces el área de almacén puede coordinar con el sector comercial su distribución.
La planta trabaja bajo buenas prácticas de manufactura y, de acuerdo con Ojeda, por segundo año consecutivo obtuvo su acreditación sin registrar no conformidades durante el proceso. El jefe de Producción atribuye ese resultado al trabajo coordinado de las distintas áreas y a una filosofía que busca llevar al laboratorio veterinario estándares comparables con los de la industria farmacéutica humana. “Detrás de un proceso como este hay una gran cantidad de personas comprometidas con tres cosas: primero, la calidad; segundo, la excelencia; y tercero, la innovación”, afirmó.
Para Ojeda, la innovación es indispensable para sostener la mejora continua y avanzar hacia nuevos mercados.
Esa búsqueda ya tiene una expresión concreta en el comercio exterior. Lascavet realizó su primera exportación a Nicaragua pocos años después de la inauguración de la planta y actualmente prepara un pedido para Panamá. Además, la empresa trabaja en proyectos para otros países de Sudamérica y mencionó oportunidades en algunos mercados de Emiratos Árabes Unidos. “Estamos en un proceso total de expansión a nivel internacional”, señaló Ojeda.
El crecimiento hacia otros mercados también implica mayores exigencias. Por eso, explicó, la expansión está acompañada por una revisión y mejora permanente de los procesos para responder a los requerimientos comerciales y de los nuevos destinos.
La calidad no termina cuando el producto sale de la planta. Lascavet cuenta con un Departamento de Garantía de Calidad que trabaja junto con el área comercial para recoger las consultas, impresiones y observaciones de los clientes. El feedback recibido por los vendedores es trasladado al área correspondiente y utilizado como insumo para detectar aspectos que puedan ser mejorados. “Todo eso se utiliza para la mejora continua”, explicó Ojeda.
Más de 30 productos y una línea que sigue creciendo
La planta cuenta actualmente con más de 30 productos y una cartera que abarca distintas necesidades del ámbito veterinario, entre ellas vitaminas, reconstituyentes, antiparasitarios, antibióticos, antiinflamatorios y cicatrizantes. También desarrolla productos institucionales, como jeringas y gasas.
La incorporación de nuevos productos parte de las necesidades detectadas por el área comercial. Esa información llega al Departamento de Desarrollo Farmacéutico, que trabaja en la formulación y posteriormente realiza el escalamiento del producto. Antes de pasar a producción, la nueva formulación debe atravesar un proceso de estabilidad de seis meses, durante el cual se evalúa si mantiene sus características y composición físico-química. Solo después de superar esta etapa pasa al área de Producción.
La recorrida también permitió conocer el sistema de tratamiento de efluentes de la planta. Los residuos generados por la producción y los distintos sectores ingresan a un proceso de tratamiento que incluye diferentes etapas de separación y decantación. El efluente final es analizado de manera constante para verificar sus características y comprobar que el sistema cumpla con su función de neutralizar los componentes químicos o microbiológicos presentes.
El agua utilizada en la industria también recibe un tratamiento específico. La planta dispone de agua potable, agua purificada (PW) y agua para inyección (WFI), esta última con exigencias superiores de calidad y parámetros específicos para su utilización en los procesos correspondientes.
Para Ojeda, quien lleva alrededor de tres años al frente de la producción, mantener este nivel de operación requiere mucho más que infraestructura y tecnología. Su función comprende controlar que se cumplan los cronogramas y procedimientos, además de asegurar que los equipos de trabajo cuenten con mantenimiento, insumos y acompañamiento para mantener el flujo productivo. “Cuando las personas están todas en la misma sintonía, el proceso productivo es mucho más fácil”, sostuvo.
En ese sentido, el recorrido por la planta dejó ver una cadena en la que cada etapa tiene una función específica: desde la selección y control de las materias primas hasta la fabricación, los análisis, el acondicionamiento, la cuarentena, el almacenamiento y finalmente la distribución. Una mirada desde adentro a una industria veterinaria paraguaya que busca consolidar sus procesos, ampliar su portafolio y llevar sus productos más allá del mercado nacional, con la calidad, la excelencia y la innovación como ejes de su desarrollo.